











Ошибка FANUC EX1015: сообщение EX производителя станка
На экране стойки FANUC появилась строка EX1015, станок не запускает цикл или остановил подачу, а в списке стандартных аварий такого кода нет. Это нормально: префикс EX означает внешнее сообщение, которое формирует не само ЧПУ, а PMC (программируемый логический контроллер станка) по программе, написанной производителем оборудования. Значит, смысл кода и условие его появления определены в ladder-программе конкретного станка. В статье разберём, откуда берётся такое сообщение, как найти его первоисточник, какие группы причин встречаются чаще всего и в каком порядке вести диагностику, чтобы не менять исправные платы.
- Что такое EX1015 и откуда он берётся
- Где EX1015 стоит среди других кодов FANUC
- Как найти текст и условие срабатывания
- Группы причин и что проверить первым
- Порядок диагностики: PMC, ввод-вывод или силовая часть
- Когда меняют узлы и что учесть при заказе
- Заключение
Что такое EX1015 и откуда он берётся
В стойках FANUC серий 0i, 30i/31i/32i и родственных есть функция «внешних сообщений» (external alarm message). Ladder-программа PMC устанавливает определённый бит в области адресов A (по-английски — message display), и ЧПУ показывает на экране аварийное сообщение с номером из диапазона EX. Номер соответствует номеру бита, а текст берётся из таблицы сообщений, которую производитель станка записал вместе с ladder. Точный диапазон номеров и объём таблицы зависят от серии стойки — уточняйте по руководству на вашу систему.
Отсюда три практических вывода:
- EX1015 не имеет единого «заводского» толкования. У одного производителя это может быть «не закрыта дверь», у другого — «низкий уровень СОЖ» или «не подтверждён зажим патрона».
- Сама стойка при этом, как правило, исправна: она корректно отобразила то, что потребовал PMC.
- Сбросом кнопкой RESET причина не устраняется: пока условие в ladder выполнено, бит будет устанавливаться заново.
Если текст сообщения на экране выводится на английском или китайском, а не по-русски, это тоже особенность таблицы сообщений конкретной машины. Базовое описание механизма есть в материале «Ошибки EX FANUC: что это».
Где EX1015 стоит среди других кодов FANUC
Прежде чем искать причину, важно понять, к какому классу относится сообщение: от этого зависит, куда смотреть — в программу, в привод или в электрику станка. Ошибочная классификация — самая частая причина потерянного времени: инженер начинает менять сервоусилитель из-за аварии, которая на самом деле означает разомкнутый концевой выключатель.
| Префикс | Что означает | Кто формирует | Куда смотреть в первую очередь |
|---|---|---|---|
| EX | Внешнее сообщение, смысл задан производителем станка | PMC (ladder) | Таблица сообщений, сигнал-источник, документация станка |
| PS | Ошибка управляющей программы или синтаксиса | ЧПУ | Кадр программы, параметры, коррекции. См. ошибки PS |
| SV | Авария сервоканала оси | ЧПУ и усилитель | Датчик, кабель, усилитель, двигатель. См. сервоаварии SV |
| SP | Авария шпиндельного канала | ЧПУ и шпиндельный усилитель | Усилитель, датчик шпинделя, двигатель. См. аварии SP |
| OT | Выход за пределы хода оси | ЧПУ | Позиция, параметры лимитов, концевики. См. OT001–OT008 |
Соседние номера EX разобраны отдельно, но их смысл относится к конкретным станкам и не переносится на ваш автоматически. Для примера, как по-разному производители используют этот диапазон, можно посмотреть материалы про EX1001, EX1010 на токарном станке и EX1040 на фрезерном. Сверяйте их с документацией своей машины.
Как найти текст и условие срабатывания
Задача — пройти цепочку «сообщение на экране → бит в области A → условие в ladder → физический сигнал». Для этого нужен доступ к экрану PMC и, желательно, к документации производителя станка.
- Зафиксируйте обстоятельства. Запишите режим станка (JOG, MEM, EDIT), активную операцию, момент появления (при включении, при пуске цикла, при смене инструмента, при открытии двери). Это сильно сужает поиск.
- Прочитайте полный текст. Откройте экран аварий (ALARM) и, при наличии, историю аварий и сообщений. Иногда помимо EX1015 одновременно выводится ещё одно сообщение, которое и есть первопричина.
- Найдите руководство производителя станка. В разделе аварийных сообщений обычно есть перечень EX-номеров с описанием. Именно он главнее любых общих таблиц.
- Откройте диагностику PMC. На экране состояния сигналов найдите область A и проверьте, какой бит установлен. Соответствие бита и номера EX зависит от серии стойки — сверяйтесь с руководством FANUC на вашу систему.
- Найдите бит в ladder. Через функцию поиска по адресу посмотрите, какая цепочка контактов его устанавливает: это покажет конкретные входы, реле или внутренние флаги, которые должны быть в определённом состоянии.
- Сопоставьте условия с физикой. Для каждого сигнала определите, какому датчику, концевику, кнопке или реле он соответствует, и проверьте его реальное состояние.
Если документации нет, а ladder закрыт или недоступен, поиск займёт больше времени, но логика остаётся той же: нужно найти сигнал, который удерживает сообщение. Перед любыми вмешательствами в PMC и параметры сделайте резервную копию — порядок описан в материале о резервном копировании параметров ЧПУ. Подробнее о том, как устроен контроллер станка, — в статье «Что такое ПЛК станка с ЧПУ».
Группы причин и что проверить первым
Так как EX1015 определяется производителем, универсальной расшифровки не существует. Зато в практике сообщения этого класса почти всегда сводятся к нескольким группам условий. Ниже — типовая раскладка для диагностики. Точный смысл кода зависит от модели стойки и конфигурации станка, окончательно сверяйтесь с руководством по обслуживанию и ladder вашей машины.
| Группа условий | Как проявляется | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| Блокировки и защита | Сообщение при пуске цикла или открытой двери | Не сработал концевик двери, обрыв цепи блокировки | Состояние входов блокировок на экране PMC, механическая регулировка концевиков |
| Гидравлика и пневматика | Сообщение при зажиме, смене инструмента, подаче | Низкое давление, неисправное реле давления, забитый фильтр | Манометры, реле давления, электроклапаны, уровень масла |
| СОЖ и смазка | Сообщение при включении станка или в процессе работы | Низкий уровень, сработал датчик уровня, остановка насоса | Уровень в баках, датчик уровня, тепловая защита насоса |
| Позиционные датчики механизмов | Остановка при смене инструмента, повороте стола, зажиме | Загрязнён или смещён датчик положения, обрыв кабеля | Светодиод на датчике, вход PMC, разъёмы и кабельные трассы |
| Периферийные цепи питания | Сообщение сразу после включения, иногда несколько EX подряд | Отсутствие 24 В на модуле ввода-вывода, сработал автомат | Блок питания 24 В, автоматические выключатели, предохранители |
| Пульт и органы управления | Сообщение при нажатии клавиш или нестабильное срабатывание | Залипшая кнопка, неисправный переключатель, поврежденный кабель пульта | Сигналы с пульта на экране PMC, целостность кабеля и разъёмов |
| Логика ladder | Сообщение появляется после изменений, ремонта, замены узлов | Несоответствие ladder и фактической конфигурации станка | Версия ladder, параметры PMC, резервные копии до изменений |
Часть сообщений связана с электроникой ввода-вывода, и тогда причиной оказывается не станок, а сам модуль или печатная плата. В таких случаях пригодится понимание состава шкафа — посмотрите обзор плат стойки FANUC 0i-MF и каталог печатных плат.
Порядок диагностики: PMC, ввод-вывод или силовая часть
Главная ошибка при EX-сообщениях — начинать с замены дорогих блоков. Поскольку EX формирует PMC, а не ЧПУ и не усилитель, логичнее идти от простого к сложному и последовательно отсекать уровни.
- Исключите сопутствующие аварии. Если одновременно есть коды SV, SP или аварии питания, сначала разберитесь с ними: EX может быть следствием, а не причиной. Для усилителей и источников питания полезны материалы про диагностику сервосистемы и блок питания контроллера.
- Проверьте питание периферии. Убедитесь в наличии 24 В на модулях ввода-вывода и в исправности автоматических выключателей и предохранителей. Часто сообщение вызвано банальным отсутствием питания датчика.
- Найдите сигнал-источник через PMC. Определите, какой вход или внутренний флаг удерживает бит сообщения.
- Сравните «экран» и «физику». Если на экране вход неактивен, а датчик по факту сработал (или наоборот), проверяйте цепь: датчик, кабель, клеммник, вход модуля.
- Если все входы в норме, а сообщение остаётся — подозрение переходит на логику ladder, параметры PMC или сбой памяти. Сравните с резервной копией и документацией производителя.
- Только после этого оценивайте плату или модуль. Признаки отказа электроники: сразу несколько несвязанных входов «залипли» или пропали, светодиоды модуля сигнализируют ошибку, замена внешних цепей ничего не меняет.
Как отличить отказ платы управления от отказа силовой части: у платы управления и модулей ввода-вывода нарушается обмен и считывание сигналов (пропадают группы входов, нестабильно меняется состояние, пропадают сообщения о связи), тогда как силовая часть проявляет себя авариями SV или SP, перегревом, потерей напряжения звена постоянного тока. EX1015 сам по себе указывает на условие в логике станка, а не на отказ силового модуля. Общую методику можно дополнить материалами о неисправностях плат FANUC и о диагностике ЧПУ по коду.
Для серьёзных случаев, когда вы не можете найти источник сообщения самостоятельно, пригодится раздел «Система диагностики» на нашем сайте.
Когда меняют узлы и что учесть при заказе
По итогам диагностики EX-сообщений чаще всего заменяют не плату ЧПУ, а периферийные элементы: датчики и концевики, реле, кнопки, кабели, блоки питания 24 В, иногда модули ввода-вывода. Отдельная категория — органы управления на пульте: залипшие или нестабильные кнопки и переключатели дают ложные сигналы в PMC, и сообщение может появляться «плавающим» образом. Подходящие компоненты можно подобрать в разделах пультов для станков и элементов управления; контроллеры и счётчики собраны в разделе программируемых контроллеров.
Перед заказом сверьте посадочные размеры, схему подключения и совместимость с вашей машиной. Если пульт подключён по специфичной для производителя схеме, подбор по внешнему виду недопустим: ориентируйтесь на артикул и документацию. Для примера — выносной пульт из каталога:
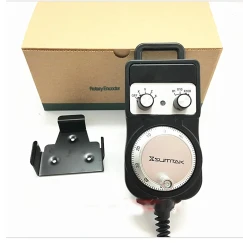
Пульт для станков из каталога. Рассматривается как вариант замены, если диагностика показала неисправность органов управления, а не логики PMC.
Обратите внимание: артикул пульта содержит буквы «EX» по обозначению производителя пульта и никак не связан с кодом EX1015 на экране стойки. Применимость конкретной модели к вашему станку нужно подтверждать по документации и схеме подключения.
Для узлов, характерных именно для оборудования FANUC, смотрите страницу производителя FANUC, а при проблемах с панелью оператора — материал об отказах панели оператора ЧПУ.
FAQ: частые вопросы
Что означает ошибка FANUC EX1015?
Это внешнее сообщение, которое формирует PMC станка по программе производителя. Его текст и условие срабатывания заданы в ladder и в документации конкретной машины, единой расшифровки нет.
Можно ли сбросить EX1015 кнопкой RESET?
Только если условие в ladder уже перестало выполняться. Пока причина (датчик, блокировка, давление, уровень) не устранена, сообщение будет появляться снова.
Означает ли EX1015 неисправность платы ЧПУ?
Как правило, нет. Сообщение выводит исправная стойка по требованию PMC. Платы и модули ввода-вывода рассматривают в последнюю очередь, после проверки питания, датчиков и кабелей.
Где посмотреть расшифровку EX1015 для своего станка?
В руководстве по обслуживанию производителя станка (перечень аварийных сообщений) и в ladder-программе через экран PMC. Номер бита в области A сверяйте с руководством FANUC на вашу серию стойки.
Что сделать перед вмешательством в PMC и параметры?
Сохранить резервную копию параметров, ladder и данных PMC. Это позволит вернуть исходную конфигурацию, если изменения не помогут.
Заключение
EX1015 — не диагноз, а ссылка на условие в программе PMC конкретного станка. Универсальной расшифровки у него нет, поэтому эффективная работа строится по цепочке «сообщение → бит в области A → условие в ladder → физический сигнал». Заменять платы и приводы имеет смысл только после того, как источник сообщения найден и исключены питание, датчики, кабели и органы управления. Перед любыми правками сохраняйте параметры и ladder.
Если документации на станок нет или сообщение не удаётся привязать к сигналу, специалисты ООО «Эффективное производство» помогут с диагностикой и подбором комплектующих: пришлите модель стойки, текст сообщения и обстоятельства его появления.
Связанные материалы
Читайте также