











Ошибка FANUC PS0090: возврат в референтную точку не завершён
Вы нажимаете «Возврат в референтную точку» (ZRN), ось начинает движение, а затем на экране появляется сигнал PS0090 и возврат прерывается. Станок при этом исправен: приводы включены, аварий по сервосистеме нет. Такая ситуация чаще всего связана с условиями запуска возврата, а не с отказом оборудования. В статье разобрано, что означает этот сигнал, чем он отличается от родственных кодов, какие параметры и узлы проверять и когда причина действительно в датчике или батарее абсолютного энкодера. Формулировки сообщения и номера параметров зависят от серии стойки, поэтому сверяйтесь с руководством по обслуживанию конкретного станка.
- Что означает PS0090
- Как устроен возврат в референтную точку
- Причины и что проверить в первую очередь
- Порядок диагностики и устранения
- Родственные коды и как их не перепутать
- Абсолютные датчики, батарея и повторяющаяся ошибка
- Заключение
Что означает PS0090
Префикс PS в системах FANUC обозначает «программную» сигнализацию: стойка нашла ошибку в команде или в условиях её выполнения. Общий разбор группы описан в статье «Ошибки FANUC PS — что это». Сигнал PS0090 относится к возврату в референтную точку (в документации — «reference position return»). По руководствам FANUC он означает, что возврат не может быть выполнен штатно. Типовое объяснение такое: точка, с которой начат возврат, слишком близко к референтной точке, либо скорость движения слишком мала.
Опасность этой ошибки невысока: ось не уходит в аварийное движение, а просто останавливается. Но пока возврат не выполнен, станок не имеет надёжной системы координат. Автоматический режим, смещения детали и инструмента, проверка программных ограничителей хода недоступны либо недостоверны. Поэтому ошибку нельзя «обходить», принудительно задавая координаты, пока не понятна её причина.
Важная оговорка: точный текст и условия появления сообщения зависят от серии стойки (0i-D, 0i-F, 30i/31i/32i и других), версии ПО и настроек производителя станка. Всё, что ниже, — общая логика, а не замена руководства.
Как устроен возврат в референтную точку
Чтобы понять причины сигнала, нужно представлять, как происходит возврат на станке с инкрементным датчиком (с датчиком замедления, или «дог»). Последовательность такая:
- Ось быстро движется в заданную сторону (направление задаёт параметр, обычно ZMI в параметре 1006).
- Кулачок нажимает концевой выключатель — сигнал замедления попадает в PMC (ПЛК станка). Скорость падает до малой, так называемой FL-скорости (параметр 1425).
- Ось продолжает движение на малой скорости, пока кулачок не отпустит выключатель.
- Стойка ждёт ближайшую нулевую метку (grid) энкодера или линейного датчика. Эта позиция становится референтной точкой, и устанавливается признак «возврат выполнен».
Если ось стартует уже внутри зоны кулачка или слишком близко к референтной точке, стойка не успевает пройти все этапы: быстрый подход, замедление, выход с кулачка, поиск метки. Малая скорость тоже мешает: ось не набирает достаточной скорости до замедления, и логика возврата теряет смысл. Это и есть основной сценарий PS0090.
На станках с абсолютными датчиками (параметр 1815, бит APZ) процедура другая: референтная позиция фиксируется один раз при наладке и затем хранится за счёт питания энкодера. Подробнее о типах датчиков — в обзорах абсолютных и инкрементных энкодеров и референтной метки линейного датчика.
Причины и что проверить в первую очередь
Группа причин PS0090 относится к узлу «возврат в референтную точку»: логике стойки, параметрам скоростей, датчику замедления и датчику положения. Таблица помогает быстро отсеять очевидное. Порядок строк соответствует тому, как часто такие причины встречаются на практике, но у конкретного станка картина может отличаться.
| Признак | Вероятная причина | Что проверить в первую очередь |
|---|---|---|
| Сигнал появляется, если ось стоит рядом с референтной точкой | Точка старта слишком близко к референтной точке или внутри зоны кулачка | Отведите ось в противоположную сторону на значительное расстояние и повторите возврат |
| Ошибка при любом старте, ось движется еле-еле | Слишком малая скорость быстрого хода или FL-скорости; низкий override | Параметры скорости возврата (в частности 1424, 1425, 1420 — номера уточните в руководстве), положение переключателя override |
| Ось не замедляется на кулачке или проходит его без реакции | Неисправен датчик замедления, обрыв цепи, сбой сигнала в PMC | Состояние бита сигнала замедления в диагностике PMC при нажатии и отпускании кулачка вручную |
| Возврат завершается, но координата «плавает» от раза к разу | Кулачок установлен слишком близко к нулевой метке; нестабильна метка датчика | Положение кулачка относительно метки, параметры сдвига сетки (grid shift, 1850), состояние кабеля и самого датчика |
| Ошибка возникла после замены датчика, кабеля или двигателя | Не пересчитан сдвиг референтной точки, изменилось направление счёта, неверно задан тип датчика | Параметры направления, ёмкости счётчика (1821), типа датчика; повторная настройка референтной точки по руководству |
| Ошибка возникает только на одной оси | Индивидуальный параметр этой оси либо механика (люфт, ослабленное крепление кулачка) | Сравнить параметры «проблемной» и рабочей осей; осмотреть кулачок, концевик и механику подачи |
Если сигнал воспроизводится только при старте рядом с референтной точкой, а с большого расстояния возврат проходит, это штатное поведение, и никакой неисправности нет. Оператору достаточно дать оси «разбег». Если же возврат не проходит и с большого расстояния, ищите причину в параметрах, датчике замедления или датчике положения.
Порядок диагностики и устранения
Диагностику выстраивайте от простого к сложному: сначала условия запуска, затем параметры, затем электрика и датчики и лишь потом плата и силовая часть.
- Зафиксируйте обстоятельства. Какая ось, с какой позиции, в каком режиме, при каком override запущен возврат. Были ли недавно замена датчика, кабеля, двигателя, батареи, перенос параметров.
- Уведите ось от референтной точки. В режиме JOG сместите её на значительное расстояние в сторону, противоположную направлению возврата, и повторите. Если ошибка исчезла, причиной были условия старта.
- Увеличьте override. Проверьте, что ручка скорости не стоит в минимальном положении и скорость быстрого хода не занижена.
- Проверьте параметры оси. Направление возврата, скорость FL, скорость быстрого хода, ёмкость счётчика, сдвиг сетки. Сверьте со значениями из паспорта станка или резервной копии параметров. Как правильно делать такие копии, описано в статье о резервном копировании параметров ЧПУ.
- Проверьте датчик замедления. Откройте диагностику PMC, найдите адрес сигнала замедления оси и убедитесь, что бит меняется при нажатии кулачка. Нет изменения — проверьте концевик, разъём и цепь питания 24 В.
- Оцените состояние датчика положения. Загрязнение, повреждённый кабель, потеря метки дают нестабильные результаты и часто сопровождаются кодами группы DS или SV. Основы проверки — в статьях «Как проверить энкодер» и об ошибках чтения энкодера.
- Только потом подозревайте управляющую электронику. Отказ платы управления обычно даёт неповторяемые, «разбросанные» симптомы на нескольких осях и сопровождается системными сигналами. Отказ силовой части — аварии по приводам (SV, PSM, SPM-коды). PS0090 к ним сам по себе не относится.
Не отключайте проверки и не вписывайте координаты референтной точки вручную, пока не выяснена причина. Принудительная установка нуля без реального возврата оставляет станок с неверной системой координат, а на дорогостоящей заготовке это приведёт к столкновению или браку.
Родственные коды и как их не перепутать
Вокруг возврата в референтную точку у FANUC существует несколько сигналов с похожим смыслом. Их легко перепутать, а причины и действия у них разные. Таблица ниже поможет сориентироваться. Точные формулировки сверяйте с руководством вашей стойки.
| Код | Что означает | Вероятная причина | Что проверить |
|---|---|---|---|
| PS0090 | Возврат в референтную точку не завершён штатно | Короткий путь до референтной точки, малая скорость, неверные параметры возврата | Условия старта, скорости, датчик замедления |
| PS0224 | Возврат в нулевую точку не выполнен (запуск автоматического режима без возврата) | Оператор не выполнил возврат после включения или сброса позиции | Выполнить возврат по осям, проверить настройки параметра, разрешающего контроль |
| DS0300 | Требуется возврат в референтную точку (APC-сигнализация) | Абсолютный датчик потерял позицию: питание, батарея, замена датчика | Батарея, кабель датчика, повторная настройка референтной позиции |
| SV0405 | Сбой возврата в нулевую точку (сервосигнализация) | Проблема в параметрах или цепи обратной связи сервоканала | Параметры серво, состояние датчика обратной связи |
Простое различие: PS-коды говорят об ошибке в самой процедуре (запуск, команда, условия), DS и SV — о состоянии датчика и сервоканала. Если PS0090 сопровождается DS или SV, начинайте с них: пока датчик нестабилен, любые правки параметров возврата бесполезны. Также полезен общий разбор ситуации, когда станок не находит нуль.
Абсолютные датчики, батарея и повторяющаяся ошибка
На станках с абсолютными энкодерами референтная позиция хранится в самом датчике или в памяти стойки и поддерживается питанием от батареи. Если батарея разряжена и станок был обесточен, позиция теряется, и стойка потребует выполнить настройку референтной позиции заново. Классический признак — сигналы группы DS (в том числе DS0300) и предупреждения о низком заряде. Смотрите отдельные разборы: DS0306 и DS0611 и потеря абсолютной позиции из-за батареи.
Сам по себе PS0090 не означает разряженную батарею, но оба вопроса нередко возникают одновременно. После долгого простоя или замены источника питания проверьте предупреждения по батарее раньше, чем будете менять параметры возврата. Меняйте батарею при включённом питании стойки: иначе данные абсолютной позиции и параметры в SRAM (энергозависимой памяти) могут быть потеряны. Тип и расположение батарей зависят от модели стойки и датчика, поэтому подбирайте по артикулу из документации. Номенклатура расходных комплектующих собрана в разделе «Разное».
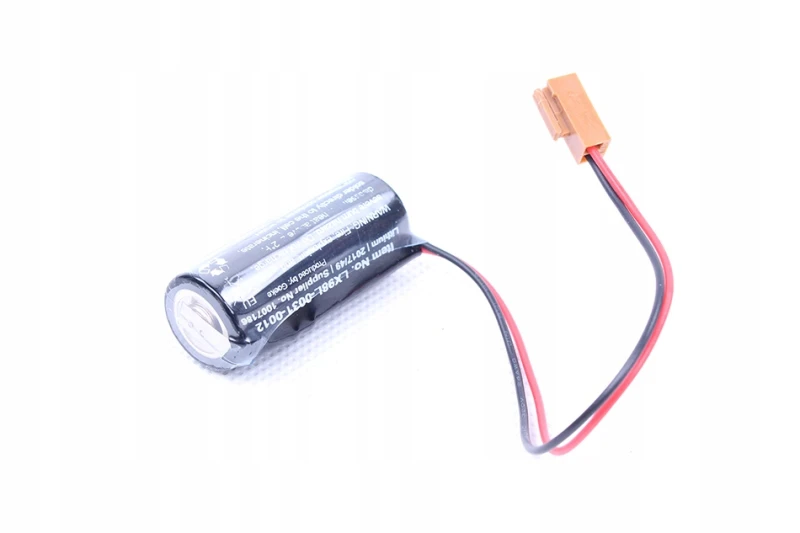
Литиевая неперезаряжаемая батарея FANUC. Поддерживает данные при выключенном питании, в том числе позицию абсолютных датчиков, если предусмотрена конструкцией станка.
Литиевая неперезаряжаемая батарея для резервного питания памяти и датчиков положения. Перед заказом сверьте артикул с документацией вашей стойки или двигателя.
Если ошибка возврата повторяется, а параметры и батарея в порядке, остаются датчик положения и кабель. Подбор и замену удобнее начинать с каталога энкодеров и кабелей FANUC. Для оценки того, какая часть тракта вышла из строя, пригодится обзор диагностики сервосистемы ЧПУ.
Практические советы по профилактике:
- после замены датчика, кабеля или двигателя заново настраивайте референтную точку, а не полагайтесь на прежние значения;
- держите актуальную резервную копию параметров и записывайте значения сдвига сетки по каждой оси;
- раз в год проверяйте или меняйте батарею в рамках планового ТО;
- следите за положением кулачков и состоянием концевых выключателей — вибрация и стружка смещают их постепенно.
FAQ: частые вопросы
Что означает ошибка FANUC PS0090?
Возврат в референтную точку не может быть выполнен штатно. Обычно точка старта слишком близко к референтной точке либо скорость слишком мала. Точную формулировку для вашей стойки смотрите в руководстве по обслуживанию.
Как быстро устранить PS0090 на станке?
Отведите ось в сторону, противоположную направлению возврата, на значительное расстояние, проверьте override и повторите возврат. Если ошибка осталась, проверяйте параметры скоростей и датчик замедления.
Связана ли PS0090 с разряженной батареей?
Напрямую нет, но при потере позиции абсолютного датчика обычно появляются сигналы группы DS, например DS0300. Если станок долго простаивал, сначала проверьте предупреждения по батарее.
Чем PS0090 отличается от PS0224?
PS0090 возникает во время самого возврата в референтную точку. PS0224 сообщает, что возврат не был выполнен до запуска автоматического режима. Действия у них разные.
Можно ли вручную задать координаты референтной точки, чтобы убрать сигнал?
Не рекомендуется: станок останется с недостоверной системой координат. Сначала найдите причину и восстановите нормальный возврат либо настройку референтной позиции по руководству станка.
Заключение
PS0090 в большинстве случаев указывает на условия запуска возврата в референтную точку: слишком короткий путь до неё, малую скорость или неправильные параметры. Сначала уведите ось на большое расстояние и проверьте скорости. Затем убедитесь в исправности датчика замедления и состоянии датчика положения и только после этого переходите к замене комплектующих. Не путайте PS0090 с кодами DS и SV: у них другая природа и другой порядок действий.
Если после проверок причина не найдена или нужно подобрать батарею, датчик либо кабель по артикулу, обратитесь к специалистам ООО «Эффективное производство»: мы подскажем совместимые комплектующие для станков с ЧПУ FANUC и поможем свериться с документацией на вашу стойку.
Связанные материалы
Читайте также