











Ошибка Haas 130: Tool/Chuck Unclamped — причины и устранение
Сообщение о незафиксированном инструменте или патроне останавливает цикл сразу: станок не может подтвердить, что оправка или заготовка надёжно удерживается, и блокирует вращение шпинделя или смену инструмента. Причина редко находится в самой стойке — чаще это воздух, гидравлика, механика зажима или датчик положения. В статье разобрано, как устроен контроль зажима на станках Haas, какие группы причин стоят за этим сообщением, как отличить сбой датчика от реальной неисправности и в каком порядке всё проверять. Точная формулировка аварии и условия её срабатывания зависят от модели станка (фрезерный или токарный), версии ПО и комплектации, поэтому итоговый ответ всегда нужно сверять с руководством по обслуживанию вашего станка.
- Что означает ошибка и как устроен контроль зажима
- Группа 1: воздух и пневмопривод разжима
- Группа 2: механика шпинделя, оправка и патрон
- Группа 3: датчики, проводка и логика ПЛК
- Порядок диагностики
- Проверка после ремонта и профилактика
- Заключение
Что означает ошибка и как устроен контроль зажима
Сообщение «Tool/Chuck Unclamped» означает, что система контроля не получает подтверждения зажатого состояния инструмента (на фрезерном станке) или заготовки в патроне (на токарном) в тот момент, когда станок это состояние требует. Типичные ситуации: запуск шпинделя, начало обработки, завершение смены инструмента, команда на вращение при открытом зажиме.
На фрезерных обрабатывающих центрах инструмент фиксируется тяговым механизмом шпинделя: пакет тарельчатых пружин через тягу (draw bar) удерживает хвостовик оправки в конусе. Для разжима используется пневматический цилиндр — поршень разжима инструмента (tool release piston, TRP): он давит на тягу, сжимает пружины, и оправку можно вынуть. Положение узла контролируют датчики или концевые выключатели: один подтверждает «зажато», другой — «разжато».
На токарных станках схема иная: патрон приводится гидро- или пневмоцилиндром через тягу, а положение поршня и, соответственно, кулачков контролируется датчиком. Если сигнал «зажато» не приходит или приходит в неподходящий момент, ПЛК выдаёт аварию. Подробнее о типах патронов и их приводе — в материале выбор токарного патрона для станка с ЧПУ.
Важно понимать, что ошибка бывает двух видов:
- Реальная — зажим действительно не удерживает: упало давление, ослабли пружины, поршень не возвращается, кулачки не затягиваются.
- Ложная — механика исправна, но датчик, кабель или разъём не передают корректный сигнал в ПЛК.
Диагностика строится на том, чтобы быстро развести эти два варианта. Общий разбор других кодов этого производителя есть в статье Haas: коды ошибок ЧПУ.
Техника безопасности. Перед любыми работами в зоне шпинделя и патрона отключите станок по принятой на предприятии процедуре, сбросьте давление воздуха и гидравлики. Не нажимайте кнопку разжима инструмента, придерживая оправку рукой так, что пальцы окажутся под ней: инструмент может выпасть. Не запускайте вращение с невыясненным состоянием зажима.
Группа 1: воздух и пневмопривод разжима
Эта группа относится к подготовке и подаче сжатого воздуха на цилиндр разжима и связанные узлы. Опасность в том, что недостаточное давление или влага в магистрали приводят к «плавающим» отказам: сегодня зажим работает, завтра нет. Из-за этого инструмент в шпинделе может зафиксироваться не полностью — это риск вылета оправки на оборотах. Рекомендуемое минимальное давление питания указано в руководстве станка; обычно речь идёт о нескольких барах, но точное значение уточняйте по документации.
| Признак | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| Авария при каждой смене инструмента | Цилиндр разжима не доходит до нужного хода или не возвращается | Низкое давление на входе станка, засорённый фильтр-регулятор | Показания манометра на станке под нагрузкой, а не в покое; состояние фильтра |
| Авария нерегулярная, чаще после простоя | Нестабильная подача воздуха | Влага или масло в магистрали, залипание клапана | Слив конденсата, работа электромагнитного клапана, чистота линии |
| Слышна утечка у шпиндельной головки | Воздух не создаёт нужного усилия на поршне | Износ уплотнений цилиндра, повреждённая трубка или фитинг | Осмотр трубок, фитингов; проверка мыльным раствором или ультразвуковым течеискателем |
| Поршень «залипает» в разжатом положении | Сигнал «зажато» не поступает | Износ или загрязнение цилиндра, нехватка смазки на воздухе | Свободный ход поршня при сброшенном давлении, наличие загрязнений |
Если в цеху общая магистраль нагружена другим оборудованием, давление может проседать именно в момент срабатывания зажима. Поэтому замер стоит делать динамически — во время команды разжима. Смежная проблема — отказы при смене инструмента в целом, о ней подробнее в статье ошибка смены инструмента ATC на обрабатывающем центре.
Группа 2: механика шпинделя, оправка и патрон
К этой группе относится всё, что физически удерживает инструмент или заготовку: тяга, пакет тарельчатых пружин, конус шпинделя, оправка, кулачки и цилиндр патрона. Такие отказы особенно опасны: ослабленное усилие зажима даёт биение, вибрацию и в худшем случае выброс инструмента или детали. Появляется характерный звук и ухудшение чистоты поверхности — похожие признаки описаны в материале диагностика шпинделя: бьёт или гудит.
| Узел | Что означает отказ | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| Тяга (draw bar) и пакет пружин | Недостаточное усилие затяжки, оправка не фиксируется | Усталость пружин, загрязнение или износ захвата тяги | Усилие затяжки специальным измерителем; регламент замены пружин по руководству |
| Конус шпинделя и хвостовик оправки | Плохой контакт конусов, неполная посадка | Стружка, СОЖ, износ конуса, неподходящий штревель (pull stud) | Чистота конуса, состояние штревеля, посадка с краской или контрольной оправкой |
| Поршень разжима (TRP) | Поршень не возвращается или не доходит до упора | Износ уплотнений, заедание, неправильный зазор регулировки | Регулировка хода и зазоров по процедуре производителя |
| Токарный патрон и кулачки | Кулачки не выходят в расчётное положение зажима | Износ или заклинивание кулачков, нехватка смазки, неправильная расстановка | Смазка по регламенту, состояние кулачков, ход цилиндра патрона |
| Гидравлика привода патрона | Недостаточное давление зажима | Падение давления станции, внутренние перетечки, загрязнённое масло | Давление гидростанции, уровень и чистота масла, состояние шлангов |
Отдельно отметим токарный вариант. Патрон должен соответствовать заготовке и режиму: если кулачки стоят на пределе хода или прижимное усилие занижено, станок может «видеть» нештатное положение поршня. При подборе узлов зажима пригодятся материалы про кулачки для токарных патронов и каталог патронов для станков с ЧПУ.
Группа 3: датчики, проводка и логика ПЛК
Здесь механика исправна, а аварию вызывает неверный сигнал. Ошибка вводит в заблуждение: оператор меняет пружины или цилиндр, хотя неисправен кабель или концевик. Такие отказы опасны обратным образом — система может не заметить действительно открытый зажим, если датчик залип в положении «зажато». Поэтому сигналы нужно проверять не только на предмет отсутствия, но и на соответствие реальному положению узла.
| Признак | Что означает | Вероятная причина | Что проверить в первую очередь |
|---|---|---|---|
| Механика в порядке, авария стабильна | Сигнал «зажато» не доходит до ПЛК | Неисправный или сместившийся датчик положения, смещённый флажок | Зазор между датчиком и целью, индикатор срабатывания, вход в диагностике |
| Авария пропадает при покачивании кабеля | Перемежающийся контакт | Излом жилы, окисленный или поврежденный разъём, проникновение СОЖ | Прозвонка кабеля под нагрузкой, состояние разъёмов, герметичность |
| Сигналы противоречат друг другу | Одновременно «зажато» и «разжато» или оба отсутствуют | Залипший датчик, обрыв питания 24 В, неверная настройка | Питание датчиков, состояние входов в диагностическом экране ПЛК |
| Авария после замены деталей узла | Сдвинуто положение датчика или флажка | Нарушена регулировка при сборке | Положение датчика по процедуре регулировки из руководства |
| Выход управления не срабатывает | Команда на клапан не исполняется | Неисправная катушка клапана, реле, выходной каскад платы ввода-вывода | Напряжение на катушке при команде, работа реле, состояние платы |
Принцип работы ПЛК, входов и выходов описан в статье что такое ПЛК станка с ЧПУ. Если подозрение падает на плату ввода-вывода, не спешите менять её: сначала убедитесь, что вход действительно не реагирует на исправный датчик.
Порядок диагностики
Диагностику нужно вести от простого к сложному и от внешнего к внутреннему. Такой порядок экономит время и не даёт заменить исправные узлы.
- Зафиксируйте контекст. Когда возникла авария: при смене инструмента, при запуске шпинделя, при зажиме заготовки, после простоя или перемены температуры. Запишите, с каким инструментом или заготовкой, повторяется ли ошибка.
- Проверьте питание сжатым воздухом и гидравликой. Давление под нагрузкой, уровень и чистота масла, конденсат, фильтр-регулятор.
- Осмотрите зону зажима. Чистота конуса шпинделя и оправки, состояние штревеля, стружка под кулачками, смазка патрона.
- Проверьте датчики в ручном режиме. Отдельно подайте команды на зажим и разжим и сопоставьте реальное положение узла с индикацией входов в диагностике ПЛК.
- Определите тип отказа. Если вход ведёт себя верно и меняется вместе с положением — вероятна реальная механическая или пневматическая неисправность. Если механика движется, а вход «молчит» или «дребезжит» — ищите датчик, кабель, разъём.
- Проверьте усилие затяжки. Для фрезерных станков — измерителем усилия по методике производителя; для токарных — давлением в приводе патрона и свободным ходом кулачков.
- Только после этого переходите к замене пружин, уплотнений, датчиков, клапанов или платы ввода-вывода — по одному узлу за шаг с повторной проверкой.
Как отличить отказ платы управления от силовой или исполнительной части. Если вход на плате ввода-вывода не реагирует на заведомо исправный датчик (подтверждено другим датчиком или перемычкой по схеме) — подозревайте плату. Если выход меняет состояние, но клапан не срабатывает и на катушке нет напряжения — проблема на выходном каскаде или реле. Если напряжение на катушке есть, а цилиндр не движется — вина клапана, давления или самого цилиндра. Для приводов осей и шпинделя ориентиры другие, но та же логика «от сигнала к исполнителю» применима и к ним, см. диагностика ЧПУ по коду.
Если одновременно появляются другие аварии, их тоже стоит разобрать: например, сообщения об открытой двери при вращении шпинделя (ошибка Haas 172) или о превышении нагрузки на инструмент (ошибка Haas 174) могут быть следствием ненадёжной фиксации. Не рекомендуется «обходить» контроль зажима блокировкой датчика или правкой параметров: это снимает защиту от выброса инструмента.
Проверка после ремонта и профилактика
После замены пружин, уплотнений, датчиков или регулировки привода необходимо убедиться, что станок действительно работает штатно. Проверьте несколько смен инструмента подряд с разными оправками, прогон на холостом ходу при разных оборотах, повторите зажим заготовки на токарном станке. Затем стоит проверить геометрию: после вмешательства в шпиндельный узел положение инструмента и привязки могут измениться. Для этого удобно использовать контактную измерительную систему: она быстро показывает, что длина и радиус инструмента не «ушли».
Для станков Haas подойдёт программное обеспечение Renishaw для настройки инструмента и измерения деталей. Оно работает с контактными датчиками и помогает быстро восстановить привязку после ремонта шпинделя или замены оправки. Подробнее о самих датчиках — в разделе щупы Renishaw.
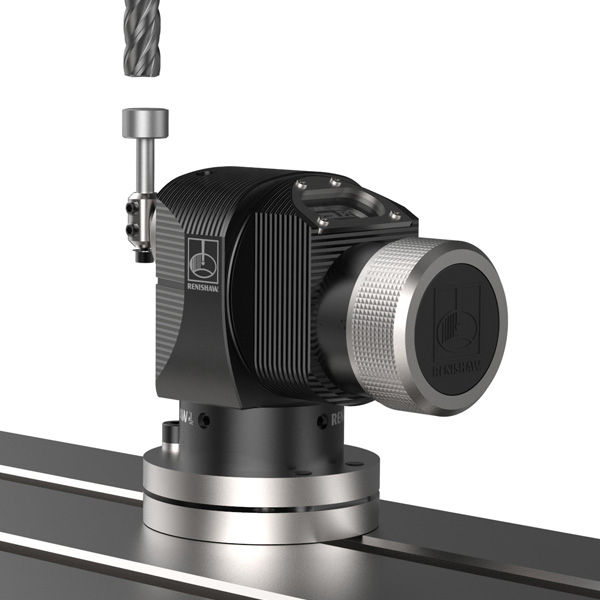
Макропрограммы для настройки инструмента контактным датчиком на обрабатывающих центрах Haas. Помогают проверить длину и радиус инструмента после ремонта узла зажима.
Если после ремонта нужно проверять заготовку на станке и подтверждать привязку к детали, используется пакет циклов контроля.
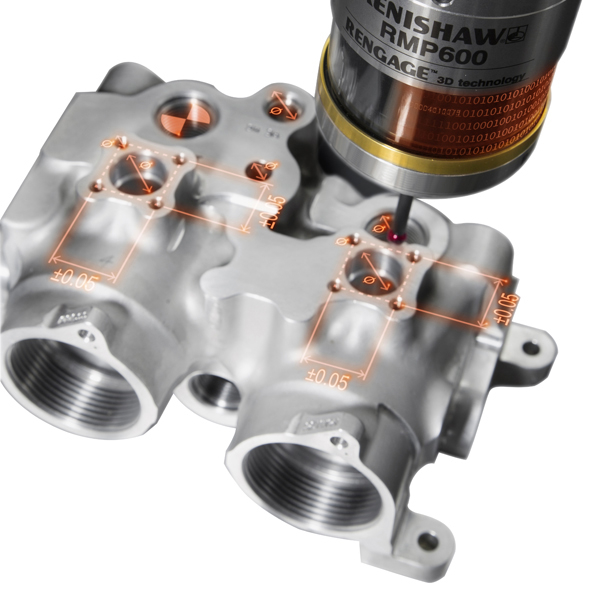
Циклы измерения заготовки и привязки к детали контактным датчиком на станках Haas. Полезны, когда после ремонта шпиндельного узла нужно быстро подтвердить координаты и размеры.
Профилактика сводится к простым регулярным действиям:
- ежедневно очищайте конус шпинделя и хвостовики оправок, не допуская попадания стружки и СОЖ;
- сливайте конденсат и следите за фильтром-регулятором воздуха, периодически проверяйте давление под нагрузкой;
- смазывайте патрон и контролируйте состояние кулачков по регламенту производителя;
- осматривайте кабели датчиков в зоне подвижных узлов и герметичность разъёмов;
- по регламенту проверяйте усилие затяжки и состояние пружин тяги, не дожидаясь аварии.
FAQ: частые вопросы
Что означает ошибка Haas 130 Tool/Chuck Unclamped?
Станок не получает подтверждения, что инструмент в шпинделе или заготовка в патроне надёжно зажаты. Точная формулировка и условия срабатывания зависят от модели станка и версии ПО, уточняйте по руководству.
Можно ли отключить контроль зажима, чтобы продолжить работу?
Нет. Блокировка датчика или правка параметров снимает защиту от выброса инструмента или детали. Сначала нужно найти причину и устранить её.
С чего начать диагностику?
С давления воздуха или гидравлики под нагрузкой, чистоты конуса шпинделя и состояния штревеля или кулачков. Затем в ручном режиме сравните реальное положение узла с сигналами датчиков в диагностике ПЛК.
Как понять, что неисправен датчик, а не механика?
Если узел физически зажимается и разжимается, а вход «зажато» или «разжато» не меняется либо дребезжит, подозревайте датчик, кабель или разъём. Если сигналы корректны, но усилие недостаточно, причина в механике или давлении.
Нужна ли перепривязка инструмента после ремонта зажима?
Желательно. После вмешательства в шпиндельный узел или смены оправок проверьте длину и радиус инструмента, а также привязку к детали, например контактным датчиком.
Заключение
Ошибка Tool/Chuck Unclamped — это сообщение о том, что система не подтверждает надёжный зажим. Причины делятся на три группы: воздух и гидравлика, механика зажима, датчики и электрика. Ключ к быстрому ремонту — определить, реальная ли это потеря усилия или ложный сигнал, и не снимать защиту, пока причина не найдена. Помните, что точный смысл кода, порядок регулировки и допустимые значения давления и усилия зависят от модели станка и версии ПО — сверяйтесь с руководством по обслуживанию.
Если самостоятельно локализовать неисправность не получается или нужна проверка шпиндельного узла и электроники, обратитесь к специалистам ООО «Эффективное производство»: мы поможем с диагностикой, ремонтом промышленного оборудования и подбором комплектующих.
Связанные материалы
Читайте также

Модуль Интерфейса предназначен для создания простых систем сбора и обработки информации о перемещениях объекта на базе ПК.